High-speed blister packaging machines, automated vertical form-fill-seal (VFFS) baggers, and continuous cartoning systems operate around the clock in high-throughput consumer goods facilities. Across these high-speed packaging skids, machine operators rely on 12.1-inch human-machine interfaces to calibrate servo motion axes, set thermal sealer temperatures, and track batch outputs. A 12.1-inch 4:3 display format (1024×768 XGA resolution) delivers an ideal physical footprint for integration directly onto machine control enclosures and swing-arm consoles.
However, modern packaging machinery generates severe harmonic vibrations. Rapid indexing cams, pneumatic cut-off knives, and rotary filling carousels induce continuous mechanical vibrations across frequencies ranging from 15 Hz to 80 Hz. Standard sheet-metal panel PCs mounted with loose rear screws loosen over time, breaking front ingress gaskets and allowing airborne cardboard dust to enter electrical cabinets. Achieving high operational reliability requires analyzing spring-clip retention clamping forces and die-cast structural vibration damping.
1. Snap-In Spring Clip Retention Mechanics & Gasket Compression Stress
Tool-less snap-in mounting clips utilize calibrated spring steel to maintain constant normal clamping pressure between the panel PC bezel and the machine enclosure cutout, automatically compensating for sheet-metal tolerances:
Spring-Clip Retention Normal Force & Perimeter Sealing Pressure: F_spring = k_spring × Δx_deflection Where: – Spring Constant: k_spring = 45 N/mm (hardened spring steel clip). – Installed Deflection: Δx_deflection = 2.5 mm. Force per Clip: F_spring = 45 × 2.5 = 112.5 N per retention point. Total Normal Retention Force across 8 Snap-in Clips: F_total = 8 × 112.5 N = 900.0 N clamping load. Perimeter Gasket Contact Stress: σ_gasket = F_total / A_gasket_contact With a perimeter length L = 1050 mm and gasket width w = 4.0 mm: A_gasket_contact = 1.05 × 0.004 = 0.0042 m². Resulting Contact Stress: σ_gasket = 900.0 / 0.0042 ≈ 214,285 Pa ≈ 0.214 MPa. Sealing Integrity: Provides uniform continuous IP65 sealing, preventing fine cardboard fiber ingress without requiring tool-access behind the panel.
Unlike traditional threaded mounting studs that loosen when machine vibration shakes nuts free, spring steel retention clips maintain dynamic clamping tension, absorbing sheet-metal vibrations while preserving an unbroken front-bezel seal across years of continuous operation.
To accelerate installation and eliminate vibration loosening in packaging plants, automation builders deploy the 12.1″ Die-Cast Aluminum Snap-in Clip Touch Panel PC, which combines heavy-pressure die-cast aluminum construction with rapid tool-less snap-in retention clips.
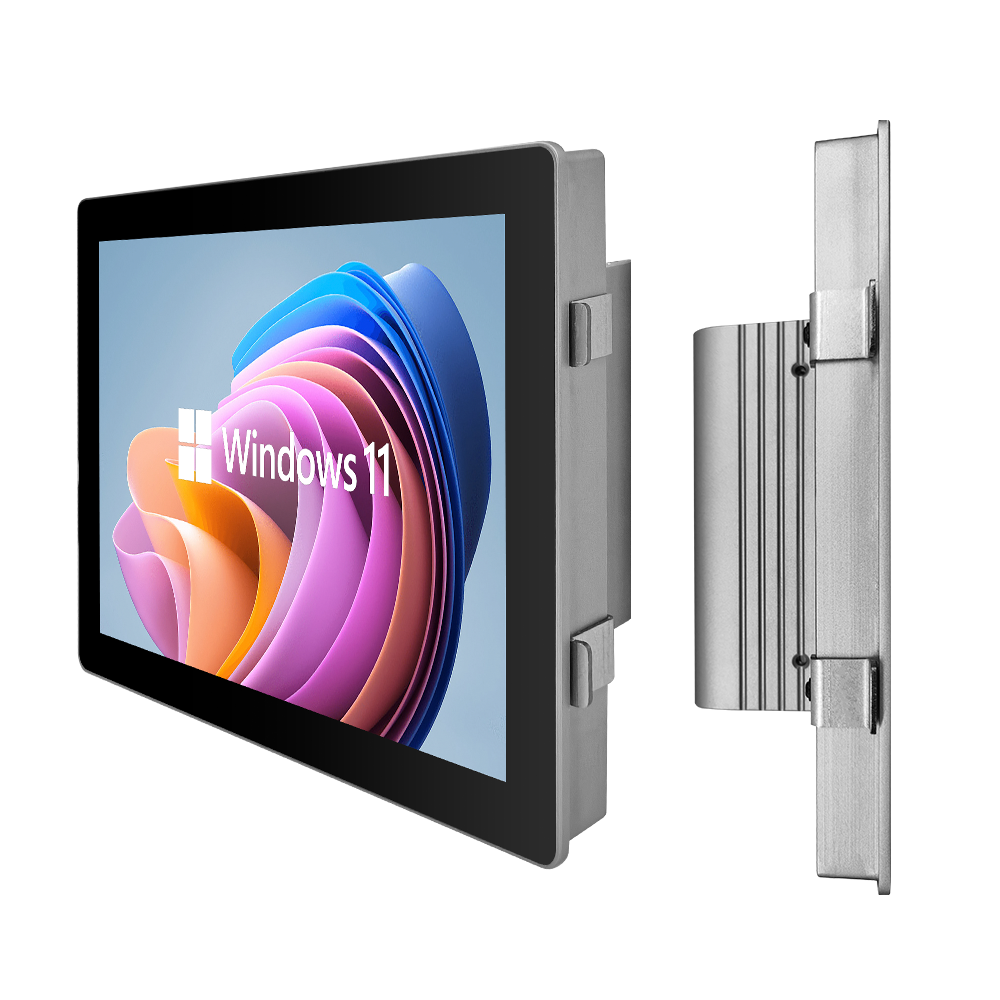
12.1″ Die-Cast Aluminum Snap-in Clip Touch Panel PC
Designed for high-speed packaging machinery, cartoning lines, and machine tool consoles. Features a heavy-duty die-cast ADC12 aluminum housing, tool-less snap-in spring clip mounting, 100% fanless passive cooling, and true IP65 dust-tight front protection.
2. High-Pressure Die-Cast Aluminum (ADC12) Internal Structural Damping
Packaging machine vibrations can induce fatigue cracking in internal electronics:
- Eutectic Silicon Damping Phase: High-pressure die-cast ADC12 aluminum possesses a microscopic grain structure that absorbs acoustic phonon waves, providing internal mechanical damping 5 times higher than standard cold-rolled sheet steel.
- Integrated Heat Dissipation Ribs: The die-cast rear chassis incorporates deep structural cooling ribs that serve dual purposes: stiffening the enclosure against torsional warping while providing 100% fanless passive heat rejection.
- Scratch-Resistant 7H Touch Glass: The seamless front glass face resists micro-scratching from abrasive airborne cardboard dust and dry sanitation wiping, maintaining high optical transparency.
Packaging Machine HMI Mounting Comparison
| Engineering Parameter | Conventional Screw-Mount PC | Engineered 12.1″ Die-Cast Snap-In PC |
|---|---|---|
| Installation Time per Unit | 15 to 25 minutes (Tightening 8-10 rear nuts) | ≤ 60 seconds (Tool-less front snap-in insertion) |
| Vibration Loosening Risk | High (Nuts back off under 30 Hz cam vibration) | Zero (Continuous spring preload compensates vibration) |
| Chassis Material | Thin stamped sheet metal with plastic bezel | High-pressure die-cast ADC12 aluminum alloy |
| Front Ingress Protection | IP50 / IP54 (Cardboard dust penetrates) | True IP65 dust-tight and liquid-splash resistant |
| Rear Space Requirement | Requires wrench clearance behind cabinet door | Zero rear tool clearance required for installation |
3. Real-World Field Case: Automated Blister Packaging Line
A pharmaceutical packaging facility in Basel experienced recurring HMI touch screen failures across its blister cartoning line. Traditional screw-mounted panel PCs loosened every 4 to 6 months due to high-frequency rotary cutter vibration, allowing fine paper dust to enter the rear chassis and short internal power converters. After replacing the terminals with 12.1″ Die-Cast Aluminum Snap-in Clip Panel PCs, the facility achieved zero dust ingress failures over 16 months of three-shift continuous operation, while cutting terminal replacement swap-out times from 30 minutes down to under 2 minutes.
Standardizing automated packaging lines on die-cast aluminum snap-in touch panel PCs eliminates vibration loosening failures and slashes installation labor. Contact INNODA’s machine automation engineering team to request enclosure cutout templates, clip retention test data, and sample evaluation units.